运用智能机器视觉检测,走进智能化高效率生产线系统集成与智能控制系统集成
在工业4.0与智能制造深度融合的今天,生产线正从传统的机械化、自动化向数字化、智能化加速演进。其中,智能机器视觉检测与智能控制系统集成的协同应用,成为构建高效率、高柔性、高可靠性生产线的关键引擎,推动着系统集成方案从“单点智能”走向“全局智慧”。
一、智能机器视觉检测:生产线的“智慧之眼”
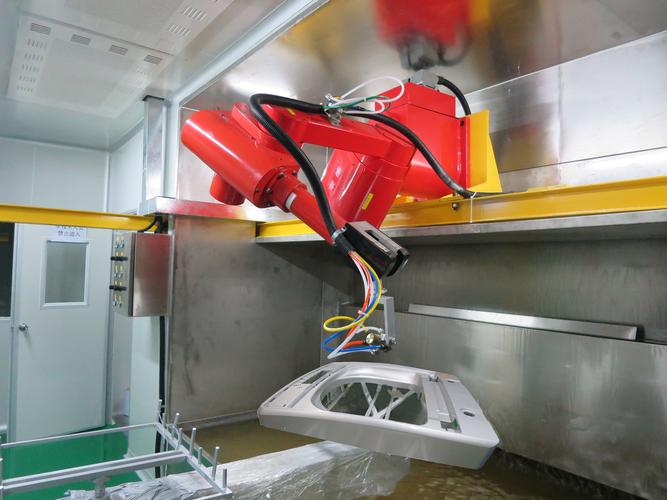
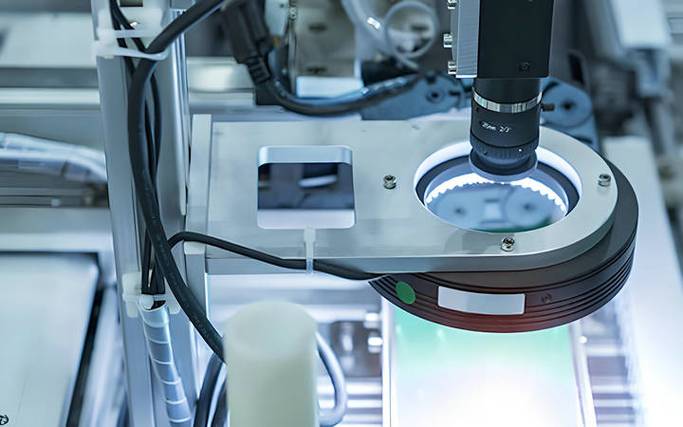
智能机器视觉检测系统通过工业相机、传感器与深度学习算法的高度融合,赋予生产线实时感知、识别与判断的能力。在高速运转的装配、加工与包装环节中,视觉系统能够完成毫秒级的外观缺陷检测、尺寸精密测量、字符识别、定位引导与分类筛选。相较人工检测,其优势体现在三个方面:一是检测精度可达微米级,且不受疲劳与主观因素影响,显著提升质量一致性;二是支持多品种小批量柔性生产,通过模型快速切换适应不同产品规格;三是实时输出结构化检测数据,为过程控制与质量追溯提供可靠依据。智能视觉不再只是“发现问题”,更通过边缘计算与反馈机制直接参与产线决策,成为系统集成中的感知核心。
二、智能控制系统集成:产线协同的“神经中枢”
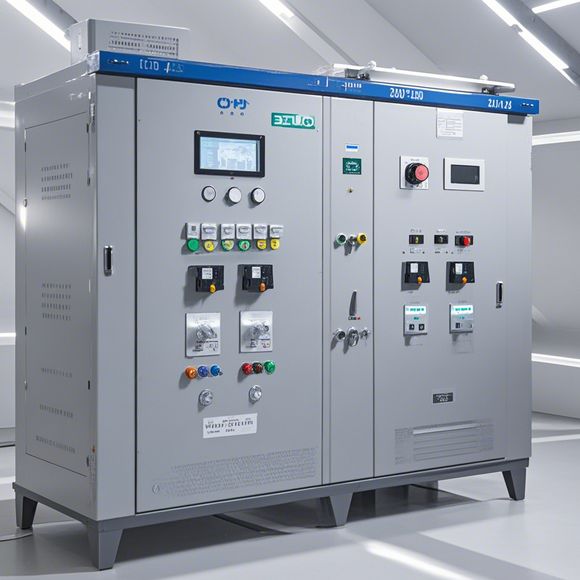
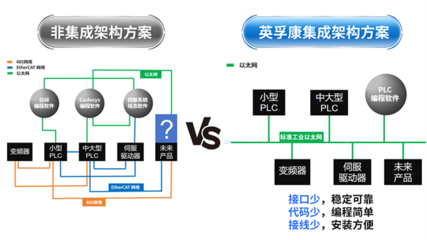
智能控制系统集成以PLC、工业PC、运动控制器与工业网络为基础,向上对接MES/ERP,向下融合视觉、机器人、伺服驱动与执行机构,形成纵向贯通、横向协同的控制架构。其关键价值在于:第一,实现设备间的时钟同步与数据互联,将视觉检测结果实时传给分拣机械手或工艺调节单元,达成“检测—判断—执行”闭环;第二,通过OPC UA、EtherCAT等实时通信协议构建统一数据模型,确保不同品牌设备在同一控制平台下高效协作;第三,结合数字孪生与边缘计算技术,对产线节拍、能耗与设备状态进行在线仿真与动态优化,实现从中控室到现场层的透明化管理。控制系统集成使碎片化的智能装备凝聚为有机整体,显著减少等待与换型时间,提升设备综合效率(OEE)。
三、系统集成融合:打造智能化高效率生产线
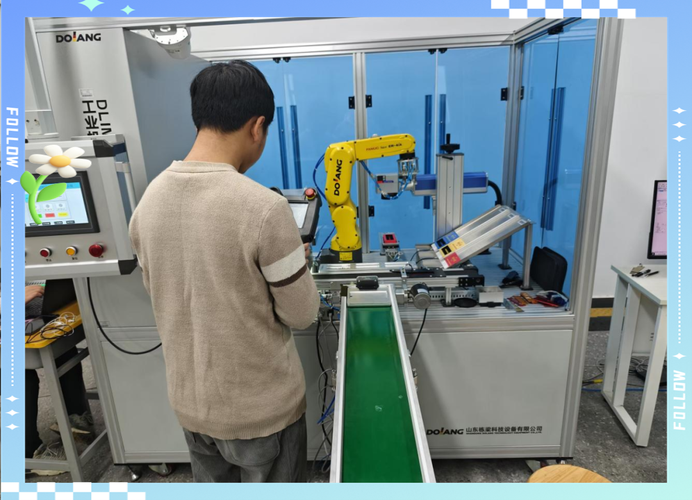
当智能机器视觉检测与智能控制系统集成交叉融合,生产线便形成了“感知—分析—决策—执行—优化”的完整闭环。在典型集成场景中:视觉工位在物料上线时完成定位与外观初检,将坐标与判定结果通过工业以太网送往控制层;控制系统据此引导机器人精准抓取,并根据检验级别自动分流至合格、返修或隔离通道;同时检测数据与设备参数上传至MES系统,触发工艺参数自适应调整,使产线在高节拍下保持质量稳定。这种集成不仅降低了对人工经验的依赖,还能实现分钟级的产品换线,支持混流生产与个性化定制。实践中,电子装配、汽车零部件、医药包装、新能源电池等领域已通过此类集成方案实现检测效率提升50%以上、不良流出率降低90%的目标。
四、集成实践要点与未来趋势
要成功落地智能视觉与控制系统集成,需关注三点:其一,前期顶层设计要统一通信标准与数据规约,避免形成新的信息孤岛;其二,算法与工艺深度融合,构建可演进的缺陷样本库与机理模型,保证视觉检测在复杂工况下的鲁棒性;其三,选用开放的模块化集成平台,便于后续产线扩产与功能升级。面向随着5G、AI大模型与自适应控制技术的发展,机器视觉将与机器人运动规划、预测性维护等系统深度耦合,推动生产线向着自感知、自决策、自优化方向演进。把握智能机器视觉检测与智能控制系统集成这条技术主线,就能真正走进智能化、高效率的生产线系统集成新时代。
如若转载,请注明出处:http://www.blh521.com/product/28.html
更新时间:2026-10-24 19:39:14